
硬质合金(钨钢)与粉末高速钢冲头选型对比:耐磨寿命、抗崩角与白层去除技巧
高速精密冲压模具冲头选型:硬质合金(钨钢 CD650/V30)与粉末冶金高速钢(ASP23/CPM 10V)的硬度、韧性、电火花变质层去除及防崩刃方案。
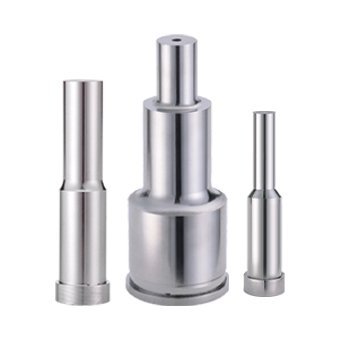
在高速精密冲压(如微型接插件、马达定转子铁芯、引线框架及半导体屏蔽罩)生产中,模具工程师经常面临一个两难抉择:到底该选硬质合金(钨钢)还是粉末冶金高速钢(PM 钢)?选错材质,要么造成成本失控,要么在冲压不到数十万次时就因崩刃拉毛而频繁拆模维修。
一、材料本质区别:钨钢 vs 粉末高速钢
与普通熔铸模具钢(如 Cr12MoV 或普通 SKH-51)相比,这两种材料都是顶级工业耐磨材料,但内部金相完全不同:
- 硬质合金(钨钢 WC-Co): 由微米级碳化钨粉末与钴(Co)粘结相烧结而成(冲压模具常用含钴量 12%~15% 的 CD650、V30 或春保森拉天时 AF1)。硬度高达 HRA 88~91,耐磨性能无可匹敌,在冲裁硅钢片或薄铜带时单次修磨寿命可达 500 万至 1000 万模次。
- 粉末冶金高速钢(ASP23 / CPM 10V / Vanadis 4 Extra): 采用惰性气体雾化喷雾制粉后热等静压成型。彻底消除了传统铸钢中粗大、偏析的碳化物晶界,不仅硬度达到 HRC 62~66,且抗冲击断裂韧性是普通高速钢的 2.5 倍以上。
二、综合性能对照矩阵
| 性能对比维度 | 普通高速钢(SKH-51 / M2) | 粉末高速钢(ASP-23) | 冲压级钨钢(CD650 / V30) |
|---|---|---|---|
| 工作硬度 | HRC 62–64 | HRC 64–66 | HRA 89–91(折合约 HRC 73–76) |
| 抗冲击抗折韧性 | 中等 | 极高(抗崩角能力极强) | 较低(抗侧向冲击能力较弱) |
| 耐磨寿命倍率 | 基准(1.0x) | 3.0x – 5.0x | 10.0x – 20.0x |
| 对模架导向精度的要求 | 适中 | 适中 | 极高(必须配合零游隙滚珠导柱) |
三、钨钢冲针防止早期崩口的 3 大实战要点
钨钢冲针抗压强度极高但脆性相对较大,生产现场出现的“早期崩口”多半源于以下工艺细节:
- 去除慢走丝放电变质层(白层): 慢走丝切割会在钨钢表面留下几十微米的微裂纹白层,若不消除,冲压数十次便会从裂纹源脱落崩刃。对策: 线割后必须保留 0.01~0.02mm 研磨余量,用光学曲线磨(PG)精磨去处变质层。
- 必须搭配滚珠导向组件: 普通滑动导套的 0.02mm 游隙在冲床高速下冲时会引起冲头侧偏啃模,钨钢冲头严禁用于精度不良的旧模架,必须使用零游隙滚珠导柱组。
- 微倒圆微钝化处理: 极锐利的 90° 刃口在初次冲裁时受力过大容易产生微观剥落,用金刚石研磨膏在显微镜下轻微钝化出 R0.01~0.02mm 的微圆角,寿命可显著提升 50% 以上。
非标图纸定制 · 极速核算
有模具冲针或高精密配件加工需求?
源智信精密专注高精度冲针、顶针、导柱导套生产,公差可达 ±0.002mm。支持 STEP、CAD、PDF 图纸快速核算,工作时间内最快 2 小时出具专业报价与加工交期。
 WhatsApp 咨询